
 English


废浆处理
泥浆系统
固控设备
联系冠能固控
销售部电话:0316-5276968 0316-5276970
全国免费热线:4006315909
sales@gngukong.com
中国总部地址:河北省廊坊市大厂潮白河工业区工业三路
5 套冠能大转鼓卧螺离心机海外落地 |
|
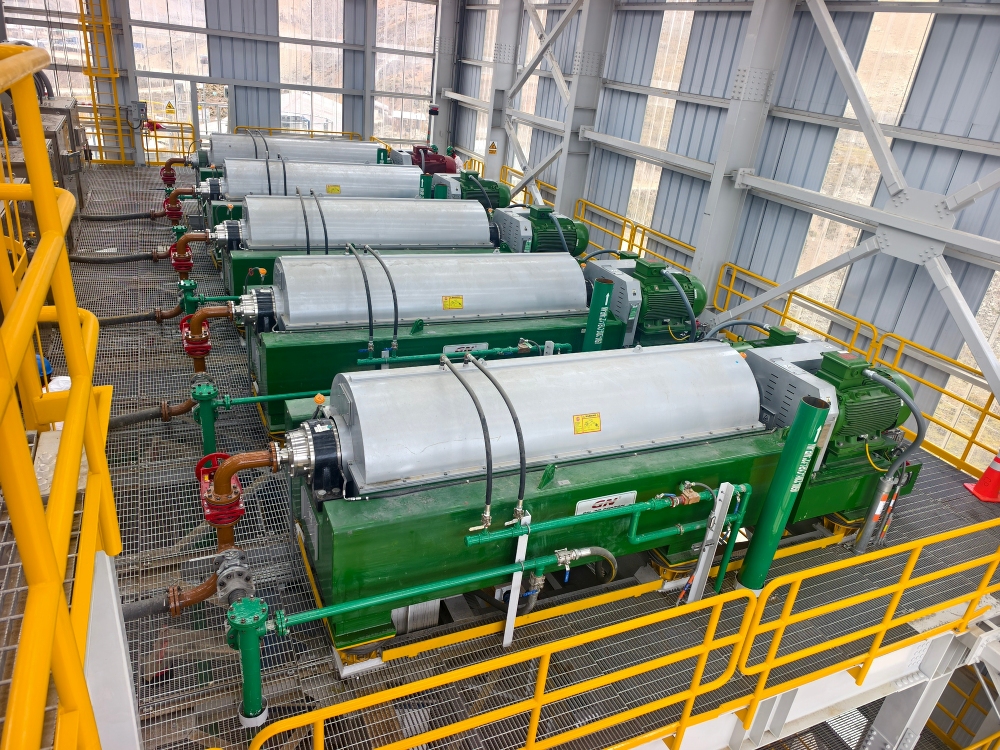
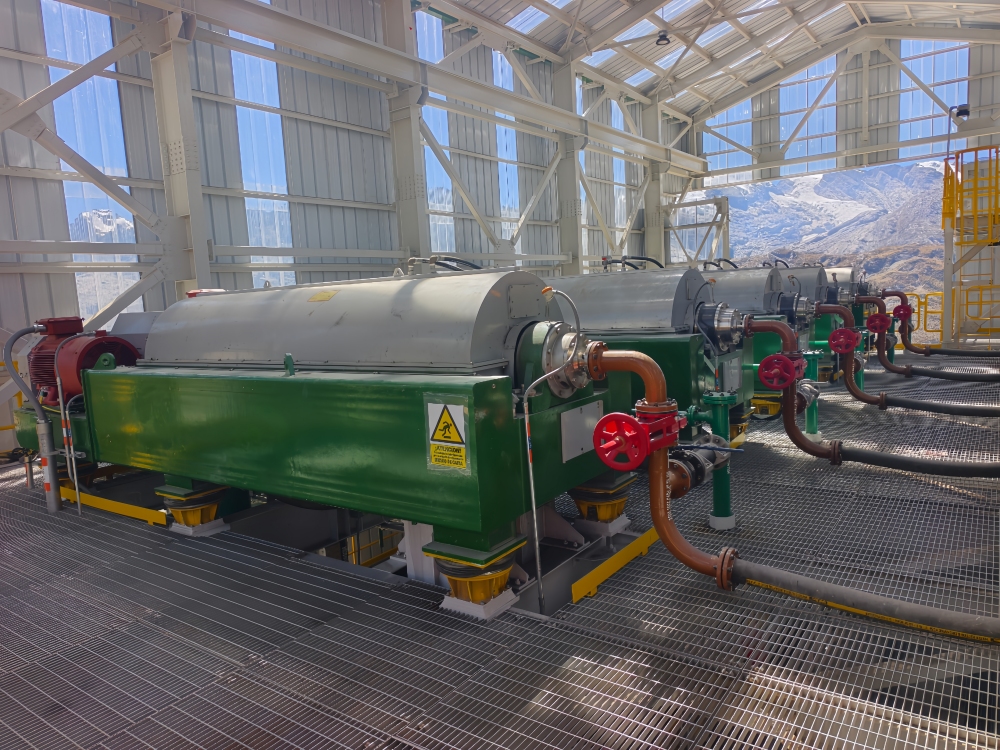
近日,五套冠能 GNLW764-VFD 变频卧式螺旋离心机在海外大型矿业尾矿泥浆分离项目正式达产,实现全程高效稳定运行。该项目的顺利落地,标志着冠能高端固液分离装备成功攻克海拔 4500 米高原矿区高海拔、大流量、强磨损的复杂工况难题,进一步提升了冠能在全球矿业固液分离领域的核心竞争力与国际品牌影响力。
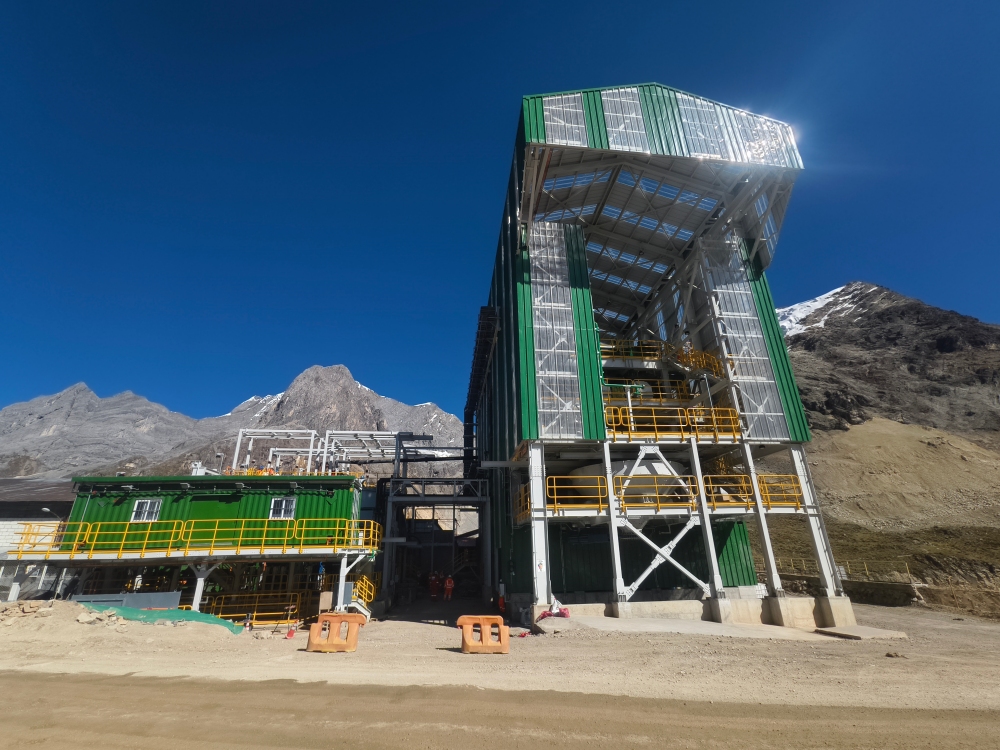
该项目业主为大型矿业企业,设备采购面向全球厂商公开招标,技术门槛高、验收标准严苛。矿区地处 4500 米高原地带,昼夜温差大、气压低,对设备耐候性、运行稳定性提出极高要求。同时,项目尾矿泥浆处理规模大、矿浆硬度高,设备持续磨损严重,多重难题叠加,成为不少国际设备供应商难以突破的技术瓶颈。面对极具挑战性的现场条件,冠能没有采用通用标准化方案,技术团队结合矿区泥浆参数、作业环境与连续生产需求,量身定制整套分离解决方案。本次投用的 GNLW764-VFD 变频卧螺离心机搭载 30 英寸大直径转鼓,配套专属变频控制系统,可根据进料工况灵活调节参数,保障大流量尾矿泥浆稳定分离,兼顾处理效率与分离精度。设备重点强化耐磨结构设计,升级核心零部件材质与加工工艺,有效抵御高硬度矿浆冲刷磨损,解决高原矿山设备易损坏、分离效果不稳定等痛点。
在竞标阶段,冠能凭借完善的技术方案、可靠的产品品质和专业的定制服务,从多家国际供应商中脱颖而出。为验证设备适配性,项目先期交付一台样机开展现场测试。经过长时间现场连续运行检验,样机脱水效果理想、能耗可控、故障率低,各项指标均满足客户生产要求,出色的实战表现赢得客户充分信赖。基于样机的成功验证,客户追加采购四台同型号离心机,组建规模化处理系统。整套尾矿处理系统由五台 GNLW764-VFD 离心机、6000 升自动加药装置及配套专用螺杆泵组成,搭建起一体化自动化泥浆处理流程,高效完成尾矿固液分离,分离后的清水可循环回用,固相尾矿满足干堆转运标准,帮助矿山实现资源回收,满足当地环保管控要求,兼顾经济效益与绿色生产需求。
从高标准竞标、定制化研发,到样机实测、成套系统投产,该高原尾矿项目是冠能研发实力与现场服务能力的有力证明。今后,冠能将持续深耕全球矿业固液分离赛道,聚焦高难度特殊工况,不断迭代核心装备与工艺方案,以稳定可靠的固控设备和一体化解决方案,助力全球矿山企业降本增效、绿色合规、智能化生产。 |
 冀公网安备 13102802000373号